
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-26 Origem:alimentado


Encontrar uma falha crítica de projeto após comprar um molde de aço é um pesadelo caro para qualquer equipe de engenharia. Imagine assinar um molde de aço para ferramentas de US$ 50.000. Você espera oito semanas pela fabricação. Então, você descobre que a primeira peça fundida não cabe na montagem principal devido a um ponto de atrito imprevisto.
O software CAD moderno é incrivelmente poderoso. No entanto, não consegue imitar perfeitamente o estresse físico real, o atrito de montagem ou a ergonomia tátil. Passar diretamente de uma tela digital para ferramentas pesadas acarreta um imenso risco financeiro. A fabricação de protótipos resolve esse problema antes do início da ferramentaria. Ele atua como uma ponte essencial entre o design digital e a produção em massa.
Neste guia completo, você aprenderá exatamente como validar projetos de peças fundidas por meio de prototipagem física. Essa abordagem rigorosa garante que sua transição para a produção em massa permaneça perfeita e econômica.
Mitigação de riscos: A validação física evita erros dispendiosos durante o ferramental final, identificando falhas críticas de projeto no início do ciclo de engenharia.
Simulação de materiais: métodos subtrativos avançados podem replicar de perto as propriedades mecânicas, o peso e a resistência térmica dos metais fundidos finais.
Testes abrangentes: unidades de teste tangíveis permitem que as equipes de engenharia validem rigorosamente a precisão dimensional, o ajuste da montagem e o desempenho funcional no mundo real.
Verificação de fornecedores: escolher o parceiro de prototipagem certo é tão crítico quanto o próprio design para garantir uma transição tranquila para a produção em massa.
Eficiência de Custos: Investir uma pequena fração do orçamento em um protótipo de alta qualidade economiza custos exponenciais em futuras modificações de moldes e atrasos na produção.
No setor da produção industrial, passar diretamente de um design digital para ferramentas pesadas é uma estratégia de alto risco. Análises recentes da indústria destacam uma mudança crescente em direção ao desenvolvimento ágil de hardware. As pressões globais na cadeia de abastecimento estão a aumentar. Consequentemente, os fabricantes estão cada vez mais integrando ciclos rápidos de prototipagem para reduzir o tempo de lançamento no mercado. A validação de projetos por meio de iterações físicas passou de um luxo opcional para uma estratégia obrigatória de gerenciamento de riscos.
Os moldes Fundição injectada são normalmente usinados em aço para ferramentas endurecido. Essas ferramentas são projetadas especificamente para suportar fadiga térmica e mecânica extrema. Se uma peça fundida falhar após a criação do molde, modificar essa ferramenta será excepcionalmente difícil. A equipe técnica deve contar com usinagem por descarga elétrica, soldagem ou remanufatura completa da ferramenta. Esse processo não custa apenas dezenas de milhares de dólares, mas também pode atrasar o lançamento de produtos em vários meses. A criação de uma peça de teste físico funciona como uma apólice de seguro. Ele verifica a geometria antes de qualquer aço ser cortado para o molde final.
A prototipagem rápida transforma um projeto de um modelo 3D teórico em um objeto tangível. Os engenheiros podem manusear, testar e tensionar esta unidade física. Ele traduz suposições digitais em realidades físicas. Colocar uma peça real nas mãos de um engenheiro mecânico expõe desafios de fabricação que os algoritmos de software podem facilmente ignorar.
Softwares modernos de CAD e análise de elementos finitos são ferramentas indispensáveis. No entanto, eles têm limitações distintas. As simulações digitais geralmente assumem isotropia perfeita do material e dinâmica térmica uniforme. Na realidade, as peças físicas sofrem atrito imprevisível durante a montagem. Eles sofrem deformações térmicas inesperadas e dinâmicas de fluidos complexas que o software não consegue replicar perfeitamente. Um modelo físico revela essas variáveis ocultas imediatamente.
Além da validação de engenharia, os protótipos físicos desempenham uma função comercial crítica. Ter um modelo tangível e validado acelera a aprovação final das partes interessadas. Ele fornece aos executivos e investidores uma prova física de conceito. Esta evidência tangível garante o financiamento e a confiança necessários para autorizar ferramentas caras de produção em massa.
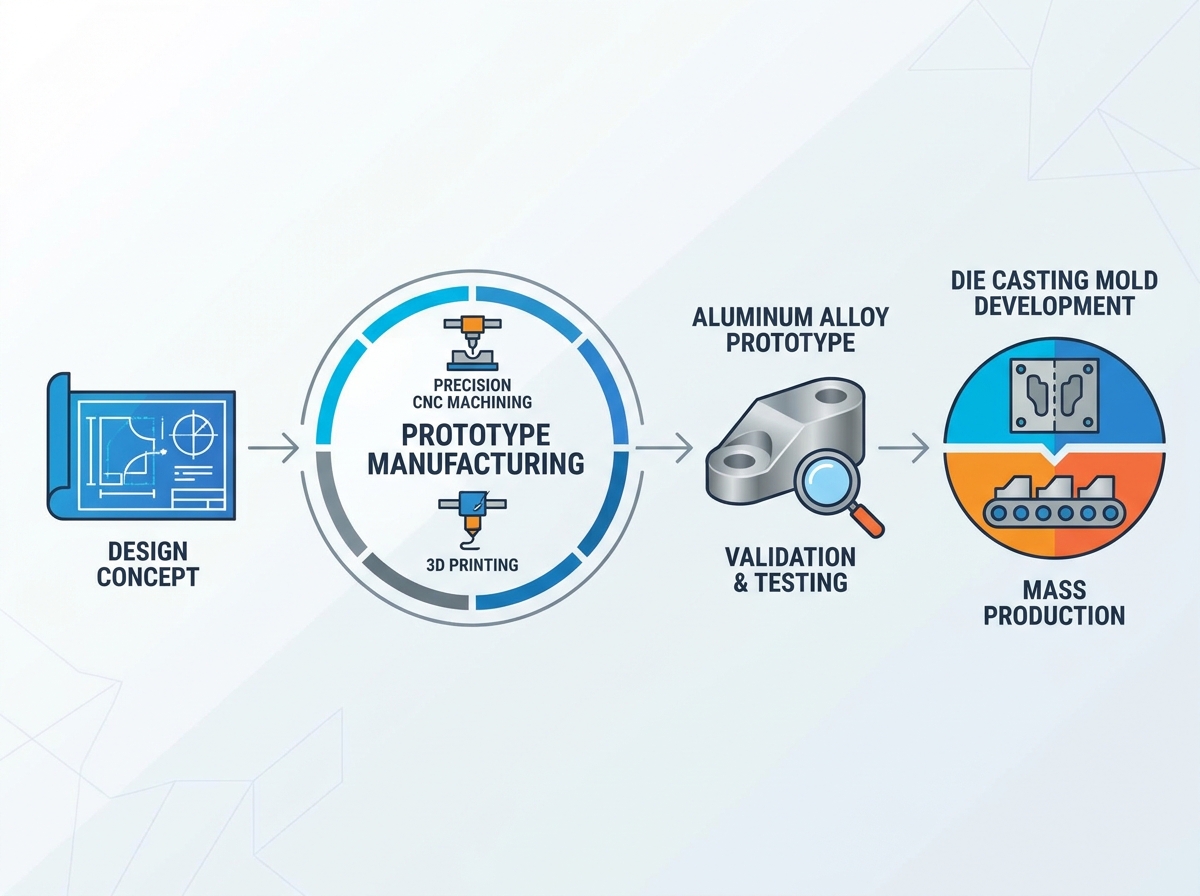
A seleção da tecnologia de prototipagem correta depende inteiramente dos requisitos de validação específicos do seu projeto. As equipes de projeto devem avaliar se precisam de confirmação visual rápida, testes mecânicos rigorosos ou testes de campo funcionais de baixo volume.
A impressão 3D é frequentemente utilizada para validação visual rápida e inicial. A estereolitografia proporciona excelentes acabamentos superficiais para análises estéticas. A Sinterização Seletiva a Laser oferece componentes plásticos duráveis. A sinterização direta a laser de metal pode imprimir estruturas metálicas. No entanto, o grão metalúrgico do metal impresso em 3D difere significativamente do metal fundido. Esta diferença estrutural limita um pouco a sua utilidade para testes mecânicos altamente rigorosos.
Para validar componentes metálicos fundidos, a usinagem CNC personalizada continua sendo o padrão ouro da indústria. Ao fresar um protótipo diretamente de um tarugo sólido de metal, os engenheiros obtêm uma réplica quase exata da peça fundida final. O peso, a resistência e a integridade estrutural combinam perfeitamente. Além disso, este método subtrativo permite testes funcionais intensos sob condições de carga reais. Ele garante que o design funcionará exatamente como pretendido, uma vez produzido em massa.
Quando o processo de validação exige o teste de um lote de cinquenta a cem peças, o ferramental rápido é altamente eficaz. Isso envolve a criação de moldes macios de silicone usado para fundição de uretano ou metais mais macios como aço P20 e alumínio. Esses moldes macios degradam-se rapidamente e não conseguem lidar com a produção de grandes volumes. Ainda assim, eles fornecem unidades de protótipo suficientes para realizar extensos testes de campo e de linha de montagem.
Para prever com precisão como uma peça metálica fundida se comportará em campo, a unidade de teste deve possuir fidelidade mecânica equivalente. A manufatura subtrativa fornece o caminho mais confiável para alcançar essa paridade. Quanto mais próximo o protótipo corresponder do material de produção final, mais confiáveis se tornarão os dados de teste.
A maneira mais eficaz de testar uma peça metálica fundida é usando metal sólido. A usinagem permite que as equipes de engenharia utilizem a liga exata que será vazada durante a produção final. Alternativamente, eles podem usar um equivalente altamente comparável. Consequentemente, as métricas de resistência ao escoamento, resistência à tração e condutividade térmica permanecem altamente consistentes entre o protótipo e o produto final.
As peças fundidas sofrem inerentemente encolhimento e distorção de resfriamento. Esta realidade física torna difícil manter tolerâncias extremamente rígidas sem operações secundárias. A utilização de peças de usinagem CNC de precisão permite que os engenheiros testem as tolerâncias mais rigorosas de seu projeto. Ao avaliar o modelo usinado, as equipes determinam se essas tolerâncias rígidas são funcionalmente necessárias. Caso contrário, as tolerâncias podem ser relaxadas para o processo de fundição. O relaxamento das tolerâncias não críticas reduz significativamente os custos de produção em massa e minimiza as taxas de defeitos.
A seleção do material determina o desempenho a longo prazo. Por exemplo, a criação de peças usinadas CNC em liga de alumínio usando classes específicas como 5019-H112 permite que os engenheiros simulem o estresse físico exato. Um suporte de braçadeira de tubo irregular de alta precisão usinado a partir desta liga revelará exatamente como a peça lida com vibração e torque. Especificamente, o teste desses materiais confirma que a liga escolhida possui a resistência à corrosão, a relação peso-resistência e as propriedades de dissipação térmica adequadas necessárias para a aplicação final.
Uma vez fabricado o modelo físico, um processo de validação estruturado deve começar. Os engenheiros realizam uma série de testes categorizados em forma, ajuste e função. Esta abordagem rigorosa garante uma verificação abrangente do projeto antes de passar para a fase de ferramental.
A validação do formulário concentra-se na aparência física e na viabilidade de fabricação da peça. Os engenheiros avaliam se a estética está alinhada com a visão geral do produto. Mais importante ainda para a fundição, eles analisam a geometria para Design for Manufacturability. Eles devem verificar se as espessuras das paredes são uniformes para evitar a porosidade do resfriamento. Eles também garantem que os ângulos de inclinação apropriados sejam integrados, mesmo que o protótipo tenha sido usinado a partir de um tarugo.
Os componentes mecânicos raramente operam isoladamente. A validação de ajuste garante que o protótipo se encaixe perfeitamente com todos os componentes adjacentes na montagem. Imagine um engenheiro sênior testando meticulosamente roscas, encaixes, pinos de alinhamento e locais de aparafusamento no chão de fábrica. Esta fase identifica problemas de acúmulo de tolerância. Garante zero interferência física na montagem do produto completo.
A validação da função é a fase mais rigorosa. Ele submete o protótipo às condições adversas reais que enfrentará em campo. Isto inclui testes de queda para resistência ao impacto. Os engenheiros executam ciclos térmicos em câmaras ambientais para verificar se há deformações de expansão. Eles executam testes de pressão de fluido para carcaças de bombas seladas e testes de suporte de carga sustentados para identificar pontos fracos estruturais.
Fase de validação | Principais métricas avaliadas | Métodos de teste comuns | Critérios de Aceitação |
|---|---|---|---|
Forma | Estética, ângulos de inclinação, espessura da parede | Inspeção Visual, Medição de Calibre | Corresponde às especificações CAD; visualmente livre de defeitos; paredes uniformes. |
Ajustar | Acasalamento, empilhamento de tolerância, fixação | Montagem Física, Medição de Rosca | Monta suavemente sem fricção forçada; interferência de componente zero. |
Função | Resistência à tração, resistência térmica, vedação | Teste de Carga, Câmaras Térmicas, Teste de Pressão | Sobrevive ao pico de estresse operacional sem deformação, rachaduras ou vazamentos. |
Passar de uma ideia aproximada para um protótipo totalmente validado requer uma abordagem disciplinada e faseada. Aderir a um ciclo de vida estruturado no nível de engenharia garante que nenhuma etapa crítica de validação seja ignorada.
O processo começa com a definição da finalidade operacional da peça e a elaboração do modelo 3D inicial. As equipes de projeto estabelecem a geometria da linha de base. Eles descrevem as propriedades necessárias do material e estimam o volume de fabricação pretendido.
Antes de qualquer protótipo ser feito, o arquivo CAD passa por uma rigorosa análise de capacidade de fabricação especificamente adaptada para fundição. Os engenheiros verificam os ângulos de inclinação necessários, geralmente de um a dois graus. Eles eliminam cantos internos agudos para reduzir as concentrações de tensão. Eles também garantem espessura de parede uniforme para evitar marcas de pia e espaços vazios de resfriamento.
Com base na lista de verificação de validação, a equipe seleciona o método de fabricação apropriado. Se o objetivo for puramente estético, a impressão 3D pode ser suficiente. Em contraste, se forem necessários testes funcionais rigorosos para um impulsor de bomba ou um suporte para serviço pesado, a usinagem subtrativa é selecionada para fornecer a integridade mecânica necessária.
Os dados CAD são enviados para a fábrica. O software de Manufatura Assistida por Computador gera caminhos de ferramenta precisos e o protótipo é produzido fisicamente. Um rigoroso controle de qualidade é mantido durante esta fase para garantir que a unidade física corresponda ao modelo digital até o mícron.
O protótipo concluído é submetido à lista de verificação de Forma, Ajuste e Função. Os engenheiros documentam todos os sucessos e fracassos. Eles reúnem dados empíricos sobre como a peça se comporta sob tensões operacionais e de montagem no mundo real.
Os dados coletados durante os testes físicos são usados para refinar o projeto original. Se uma parede fraturou sob uma carga pesada, ela será espessada no modelo CAD. Se um componente correspondente estiver muito apertado, as tolerâncias serão ajustadas. Este loop iterativo continua até que o protótipo funcione perfeitamente.
Depois que o projeto refinado passar em todos os parâmetros de teste físico, as partes interessadas fornecerão a aprovação final. O modelo CAD validado está bloqueado. O projeto está oficialmente liberado para prosseguir para ferramentas de produção em massa.
Escolher o parceiro certo para prototipagem rápida é uma decisão crítica de gerenciamento de riscos. Compartilhar designs proprietários requer confiança absoluta. A execução correta do protótipo requer conhecimentos de engenharia altamente especializados.
A proteção da propriedade intelectual deve ser estabelecida imediatamente. Antes de qualquer arquivo CAD ser transmitido, um Acordo de Confidencialidade abrangente deve ser assinado. Verifique se o fabricante possui protocolos de dados seguros e acesso restrito às instalações para evitar vazamentos devastadores no projeto.
Um fabricante é tão bom quanto seu equipamento no chão de fábrica. Os engenheiros devem verificar se a instalação opera máquinas CNC avançadas de cinco eixos. Eles são necessários para fresar geometrias complexas sem configurações múltiplas. Além disso, a presença de Máquinas de Medição por Coordenadas não é negociável. Este equipamento garante que o protótipo seja inspecionado com tolerâncias micrométricas exatas.
É crucial selecionar um parceiro que conheça profundamente tanto a criação de protótipos quanto os processos de fundição final. Um fabricante especializado apenas em usinagem pode produzir um protótipo perfeito que seja fundamentalmente impossível de fundir. Um parceiro experiente fornecerá feedback proativo. Eles aconselharão os engenheiros se um recurso usinado específico causar cortes inferiores ou problemas de fluxo em um molde fundido.
A fase de validação física é altamente iterativa e sensível ao tempo. Avalie a transparência da comunicação do fabricante. Parceiros confiáveis fornecem prazos de entrega claros, feedback imediato e atualizações regulares de produção. Atrasos na entrega de protótipos se traduzem diretamente em atrasos no lançamento de produtos. A confiabilidade do cronograma é uma prioridade máxima.
A jornada de um conceito digital até uma peça de teste física validada é um processo rigoroso. No entanto, é apenas o começo do ciclo de vida da fabricação. Depois que a equipe de engenharia testou rigorosamente o modelo físico e confirmou que ele atende a todos os requisitos, o projeto atinge seu momento mais crítico. Esta fase muda o foco da criação de uma única unidade para a escalabilidade de alto volume.
Antes de qualquer aço ser cortado para o molde de produção, um pacote abrangente de dados de engenharia deve ser finalizado. Este pacote serve como a única fonte de verdade para o parceiro de fabricação. Normalmente inclui modelos CAD 3D finalizados e desenhos 2D detalhados que indicam dimensões críticas para o funcionamento. Ele também descreve requisitos específicos de dimensionamento geométrico e tolerância.
Além disso, a transferência deve incluir um relatório detalhado da fase de fabricação do protótipo. Se certas tolerâncias foram relaxadas durante os testes físicos, essas alterações devem ser explicitamente documentadas. Se espessuras específicas de parede foram modificadas para melhorar a integridade estrutural, os engenheiros devem observar isso. A documentação clara evita que os engenheiros de ferramentas revertam para versões não otimizadas do projeto.
Com o pacote de dados de engenharia garantido, o projeto passa para a fase de maior uso de capital: fundição injectada desenvolvimento de molde . É aqui que o investimento inicial na fabricação de protótipos paga os maiores dividendos. Como a geometria da peça já foi validada fisicamente, os especialistas em ferramentas podem se concentrar inteiramente na otimização do molde para o processo de fundição. Eles não precisam se preocupar com falhas fundamentais de projeto.
O desenvolvimento de moldes é uma disciplina de engenharia altamente complexa. Os especialistas usam software de simulação especializado para analisar como o metal fundido entrará na cavidade. Eles devem projetar sistemas de controle complexos para controlar a velocidade do fluxo. Eles projetam sistemas de ventilação para permitir que o ar preso escape. Eles também criam canais de resfriamento complexos para garantir que o metal fundido solidifique uniformemente. O resfriamento irregular pode causar porosidade interna ou empenamento. Como esse processo é tão complexo e caro, ter um projeto perfeitamente validado é absolutamente obrigatório.
Mesmo com simulações de fluxo avançadas e um protótipo perfeitamente validado, as primeiras peças que saem de um molde recém-fabricado raramente estão prontas para produção em massa imediata. Isso nos leva ao estágio de amostra da Ferramenta 1. As amostras da Ferramenta 1 são as primeiras peças físicas produzidas usando as ferramentas finais de produção em massa.
O objetivo principal desta amostra é verificar a precisão e o desempenho do próprio molde. Ao receber as amostras, a equipe de controle de qualidade realiza uma rigorosa Inspeção do Primeiro Artigo. Isso envolve o uso de máquinas de medição por coordenadas para verificar as dimensões. Eles também utilizam testes não destrutivos, como inspeção por raios X, para verificar vazios internos. Se forem encontrados defeitos, os engenheiros de ferramentas ajustarão iterativamente o molde até que ele produza peças que correspondam perfeitamente aos padrões do protótipo validado.
Embora a validação física reduza significativamente o risco, a transição para a produção em massa ainda pode encontrar obstáculos. Uma das armadilhas mais comuns é o excesso de tolerância. Durante a usinagem de um protótipo, é relativamente fácil obter tolerâncias extremamente restritas. No entanto, manter essas mesmas tolerâncias em um processo de fundição de alto volume é exponencialmente mais difícil e caro. Os engenheiros devem revisar os dados de teste do protótipo para determinar quais tolerâncias são realmente críticas.
Outro problema frequente é a falha na incorporação de ângulos de inclinação durante a fase de projeto do protótipo. A usinagem subtrativa não requer ângulos de saída para remover uma peça de uma ferramenta. Conseqüentemente, os designers às vezes esquecem de adicioná-los. Se um protótipo for validado sem ângulos de inclinação, o modelo CAD deverá ser alterado antes do desenvolvimento do molde. Esta alteração tardia invalida os testes físicos anteriores.
Pular a fabricação de protótipos é um grande risco financeiro que os desenvolvedores de hardware modernos simplesmente não podem arcar. A validação de projetos por meio de modelos físicos garante alta qualidade do produto e acelera a aprovação das partes interessadas. Em última análise, ele protege seu orçamento geral de fabricação contra retrabalho catastrófico de ferramentas.
Faça parceria com um especialista em fabricação confiável hoje mesmo. Ao colaborar com profissionais que lidam perfeitamente com tudo, desde a usinagem de precisão inicial até o desenvolvimento final do molde, você garante uma transição perfeita. Transforme seu projeto de um conceito digital em uma realidade tangível e produzida em massa. Explore as soluções abrangentes de fabricação da QSY Casting para encontrar o suporte de engenharia exato que seu produto exige.
A disparidade financeira entre a criação de um único protótipo e o desenvolvimento de um molde de produção em massa é substancial. A fabricação de protótipos normalmente varia de algumas centenas a alguns milhares de dólares. Isto depende muito da complexidade geométrica da peça e do material escolhido. Em total contraste, a produção de um molde de aço endurecido fundição injectada requer um investimento de dezenas de milhares a centenas de milhares de dólares. Investir uma pequena quantia de capital em uma peça de teste físico serve como uma apólice de seguro altamente eficaz. Evita perdas financeiras catastróficas associadas ao retrabalho do molde.
Embora os dois processos de fabricação sejam fundamentalmente diferentes, um protótipo usinado com precisão fornece uma representação excepcionalmente próxima do componente fundido final. A usinagem envolve a subtração de material de um tarugo sólido, enquanto a fundição força o metal fundido para dentro de uma cavidade. Por causa disso, a estrutura do grão será ligeiramente diferente. No entanto, se as equipes de projeto utilizarem uma liga de alumínio semelhante para o protótipo usinado, ela fornecerá uma representação altamente precisa da resistência mecânica, do peso total e do ajuste da montagem da peça final.
O cronograma para a produção de protótipos é altamente acelerado em comparação com as ferramentas de produção em massa. Dependendo da complexidade da geometria, um protótipo funcional geralmente pode ser entregue em três a dez dias úteis. Centros avançados de usinagem multieixos permitem que os fabricantes transformem rapidamente arquivos CAD digitais em peças metálicas tangíveis. Esse rápido tempo de resposta permite que as equipes de engenharia testem projetos rapidamente, implementem revisões digitais e solicitem iterações subsequentes sem atrasar o cronograma de lançamento do produto.
Ângulos de inclinação são leves conicidades adicionadas às paredes verticais de uma peça. Eles permitem que a peça seja ejetada de forma limpa de um molde de aço. Se o seu protótipo for fabricado usando um processo subtrativo como usinagem, os ângulos de inclinação não serão mecanicamente necessários para aquela unidade de teste específica. No entanto, você deve projetar seu protótipo de modelo CAD tendo em mente o processo de fundição final. Se você validar um protótipo que não possui ângulos de inclinação, estará validando uma geometria que não pode realmente ser produzida em massa. A incorporação antecipada de ângulos de inclinação garante consistência absoluta entre o protótipo e o produto final.
É perfeitamente possível que uma amostra de ferramenta apresente falhas, mesmo que o protótipo inicial tenha funcionado perfeitamente. Isso ocorre porque o protótipo valida o projeto do produto, enquanto a amostra do ferramental valida o projeto do molde e o processo de fundição. As falhas comuns incluem porosidade interna, marcas de fluxo superficial ou empenamento devido ao resfriamento térmico irregular. Se uma amostra falhar na inspeção, os engenheiros de ferramentas farão ajustes específicos no molde de aço. Eles podem ampliar o sistema de comporta ou modificar os canais de resfriamento internos até que as peças fundidas atendam consistentemente aos padrões de qualidade.
Ao selecionar um material para um protótipo usinado, o objetivo é corresponder o mais próximo possível às propriedades mecânicas da liga fundida final. Para o alumínio fundição injectada, os engenheiros frequentemente utilizam tarugos de alumínio de alta qualidade. Embora essas ligas forjadas tenham estruturas de grãos ligeiramente diferentes das ligas fundidas, sua resistência à tração, condutividade térmica e peso total são notavelmente semelhantes. Essa paridade de material permite testes térmicos e estruturais altamente precisos antes do início da produção em massa.
O acabamento superficial de um protótipo usinado é geralmente mais liso e uniforme do que uma peça fundida bruta. A usinagem deixa marcas tênues na ferramenta, enquanto a fundição deixa uma superfície levemente texturizada ditada pela cavidade do molde de aço e pelo fluxo do metal fundido. Os engenheiros devem levar em conta esta diferença durante a validação estética. Se uma textura específica for necessária para o produto final, tratamentos de superfície secundários, como jateamento de esferas, podem ser aplicados ao protótipo para simular de perto a aparência final do molde.
Protótipos usinados não podem simular diretamente a porosidade da peça fundida porque são cortados de tarugos sólidos e sem defeitos. No entanto, a prototipagem ajuda a identificar características geométricas que podem causar porosidade. Ao testar fisicamente o protótipo, os engenheiros podem localizar seções transversais incomumente espessas ou massas pesadas isoladas. Essas áreas específicas são notórias por resfriamento irregular e vazios de contração durante o processo de fundição real. A identificação dessas áreas espessas no modelo físico permite que os engenheiros as extraiam ou ajustem a espessura da parede antes que o molde final seja projetado.


