
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


Você está procurando peças metálicas mais fortes e leves que possam suportar ambientes operacionais extremos? À medida que indústrias como a aeroespacial e a indústria automóvel ultrapassam os limites da eficiência energética, a procura por componentes de elevada integridade disparou. A fundição por compressão atende a essa demanda, produzindo componentes com porosidade quase zero e densidade excepcional.
Mas como verificar objetivamente essa integridade estrutural? Engenheiros e gerentes de compras exigem provas empíricas sólidas antes de aprovar a produção em massa para aplicações críticas de segurança. Neste guia completo, nos aprofundamos nas metodologias de avaliação mecânica. Você aprenderá exatamente como os fabricantes garantem a qualidade máxima dos componentes por meio de protocolos de validação rigorosos.
A fundição por compressão demonstra desempenho superior devido à extrema pressão aplicada durante a solidificação do metal, esmagando efetivamente o gás e diminuindo a porosidade.
A avaliação abrangente baseia-se numa metodologia dupla. Os testes destrutivos estabelecem dados básicos do material, enquanto os testes não destrutivos garantem a consistência contínua da produção.
Ligas tratáveis termicamente requerem avaliação específica para confirmar que o processo de tratamento térmico alterou com sucesso a microestrutura sem causar bolhas na superfície.
As aplicações críticas exigem protocolos de testes especializados para garantir resistência contra cargas dinâmicas, ciclos térmicos severos e degradação ambiental durante a vida útil do componente.
Olhando para as tendências atuais de engenharia, a transição para a redução do peso dos veículos e para motores elétricos de alto torque mudou fundamentalmente os requisitos de materiais. Os OEMs automotivos e aeroespaciais estão se afastando rapidamente das fabricações pesadas de aço. Eles estão substituindo-os por estruturas avançadas de alumínio. No entanto, estes novos designs operam sob imensa tensão dinâmica.
Os métodos de fundição padrão geralmente deixam vazios internos microscópicos, que são completamente inaceitáveis para aplicações críticas de segurança. Esta mudança em toda a indústria exige processos que garantam porosidade zero. Consequentemente, protocolos de validação rigorosos evoluíram de simples verificações de lotes para sistemas abrangentes de garantia de qualidade em múltiplas camadas. O teste não é mais apenas uma etapa final de inspeção. É o núcleo absoluto do processo de validação de fabricação.
Para avaliar com precisão a qualidade dos componentes, os engenheiros de projeto devem primeiro compreender a dinâmica fundamental dos fluidos e a mecânica de solidificação que diferenciam esse processo dos métodos convencionais de fabricação. Squeeze casting opera como uma técnica de fabricação híbrida. Ele efetivamente preenche a lacuna entre a fundição líquida tradicional e o forjamento em estado sólido. Ao aplicar intensa pressão hidráulica ao metal fundido à medida que ele esfria dentro de uma matriz fechada, os fabricantes produzem componentes que exibem integridade estrutural excepcional.
O desempenho superior destes componentes origina-se profundamente no nível microestrutural. Na fundição tradicional por gravidade ou de baixa pressão, o metal fundido encolhe naturalmente à medida que esfria. Esta contração volumétrica, combinada com gases atmosféricos aprisionados e lubrificantes de matrizes vaporizados, inevitavelmente forma vazios microscópicos. Estas cavidades internas atuam como concentradores de tensão localizada. Eles enfraquecem significativamente a peça final e iniciam a falha prematura por fadiga.
Ao manter alta pressão durante toda a fase de solidificação, o processo mitiga esta falha inerente. Essa pressão contínua, semelhante à do forjamento, força o metal semissólido em cada fenda microscópica da cavidade da matriz. Isto não apenas compensa o encolhimento, mas também evita a precipitação de gases dissolvidos na solução. A rápida transferência de calor entre o metal altamente pressurizado e a matriz de aço refina a estrutura do grão. O resultado é uma matriz de material densificada e de granulação fina.
Quando os engenheiros metalúrgicos avaliam as propriedades mecânicas da fundição por compressão , eles se concentram em vários aprimoramentos específicos derivados diretamente dessa microestrutura densificada. A resistência à tração máxima representa a tensão máxima absoluta que um material pode suportar enquanto é esticado antes que ocorra uma fratura catastrófica. Estas peças demonstram consistentemente valores de tração elevados devido à eliminação de vazios internos.
A resistência ao escoamento marca o ponto preciso em que um material muda do comportamento elástico para a deformação plástica permanente. Uma estrutura de grãos refinada e compacta requer significativamente mais força para se deformar. Além disso, a porosidade próxima de zero permite que essas peças atinjam níveis de alongamento que rivalizam de perto com os componentes de tarugos forjados. Finalmente, a falta de concentradores de tensão internos melhora drasticamente a vida útil em fadiga operacional de componentes sujeitos a vibração constante.
A força teórica é lamentavelmente insuficiente para aplicações de engenharia modernas. rigorosos de propriedades mecânicas de fundição Testes fornecem dados empíricos concretos necessários para validar se cada lote de produção atende às rigorosas especificações da indústria e aos fatores de segurança.
Como as peças leves estão sujeitas a densidades de torque mais altas e cargas dinâmicas extremas, a tolerância a defeitos internos desapareceu. Os órgãos reguladores exigem agora uma validação empírica exaustiva para garantir que estas alternativas leves não comprometam a segurança dos passageiros.
Em indústrias de alto risco, a falha de componentes simplesmente não é uma opção. As peças utilizadas em sistemas de suspensão automotiva, juntas de direção ou máquinas pesadas enfrentam estressores ambientais imprevisíveis e imensos choques físicos. Se um componente estrutural falhar em velocidades de rodovia, os resultados serão catastróficos.
Os testes preenchem a lacuna crítica entre as simulações CAD digitais e as aplicações severas do mundo real. Ao submeter intencionalmente peças de amostra a forças destrutivas extremas em um ambiente controlado de laboratório, os engenheiros provam definitivamente que os componentes possuem as margens de segurança necessárias para proteger os usuários finais em campo.
Uma das vantagens mais significativas de eliminar a porosidade interna é que as peças resultantes podem ser tratadas termicamente com segurança. Os fundição injectadas tradicionais de alta pressão contêm ar retido. Se submetidos a tratamentos térmicos de solução de alta temperatura, esses gases aprisionados se expandem rapidamente, causando bolhas na superfície da peça e fratura na matriz interna. Os componentes fundidos por compressão podem facilmente passar por tratamentos térmicos avançados, como o temperamento T6.
Do ponto de vista prático, os testes mecânicos são a única forma definitiva de verificar se este ciclo térmico foi bem sucedido. Ele confirma se o forno dissolveu corretamente os elementos de liga em uma solução sólida e posteriormente os precipitou para atingir a dureza desejada. Sem este ciclo de feedback empírico, os fabricantes não podem garantir que a transformação microestrutural ocorreu conforme pretendido.
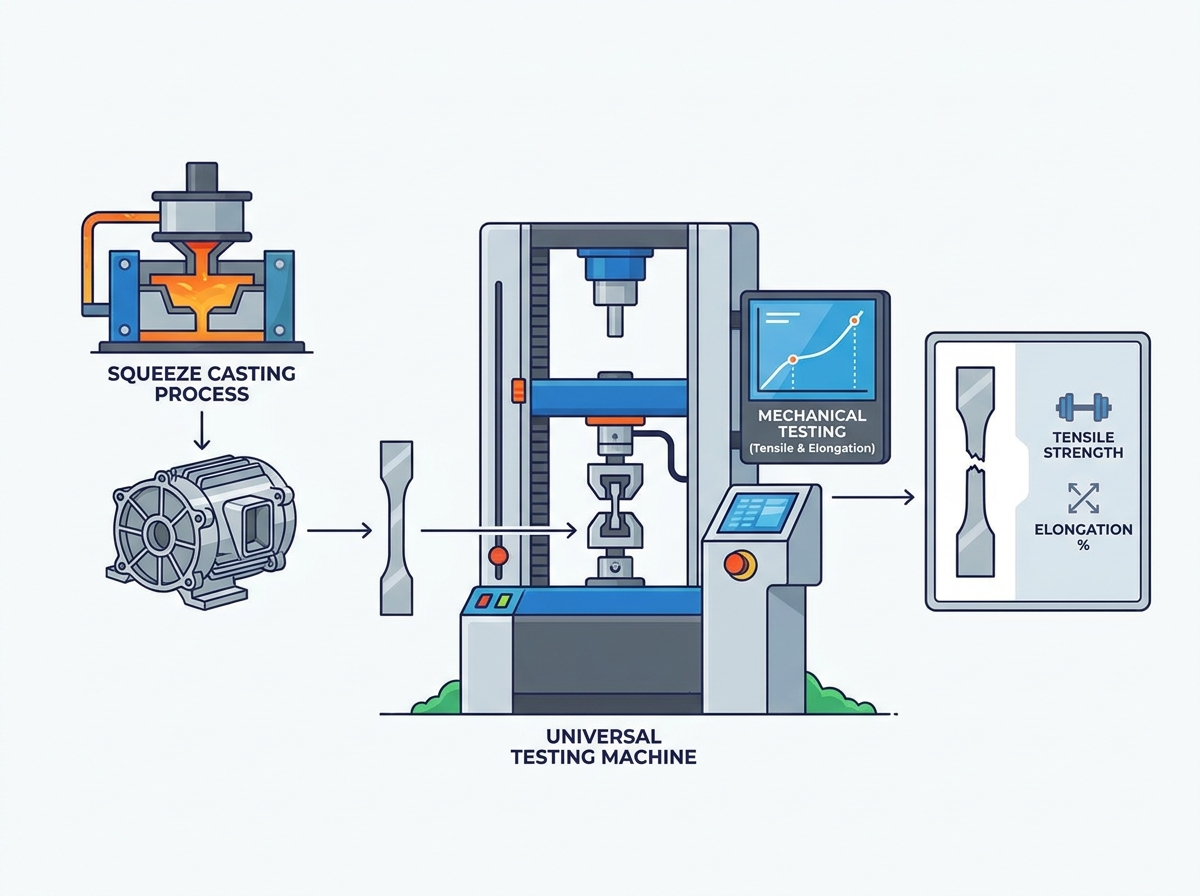
Os testes destrutivos envolvem quebrar fisicamente, deformar ou alterar deliberadamente peças de amostra ou barras de teste especialmente fundidas. Embora arruíne a amostra, fornece os dados quantitativos fundamentais usados para estabelecer especificações de materiais e certificar lotes de produção.
O teste de tração continua sendo a base da avaliação mecânica. Durante este procedimento, uma amostra usinada com precisão, semelhante a um osso de cachorro, é fixada com segurança nas garras hidráulicas de uma máquina de teste universal. A máquina aplica uma força de tração controlada e gradualmente crescente à amostra até que ela se quebre violentamente.
Células de carga e extensômetros altamente sensíveis registram a força aplicada e a extensão física correspondente do material. Isso gera uma curva tensão-deformação detalhada. A partir desses dados gráficos, os engenheiros extraem três métricas críticas. Eles medem o limite de escoamento onde começa a deformação permanente. Eles registram a resistência à tração máxima conforme o pico de carga é suportado. Finalmente, eles calculam o alongamento na ruptura para determinar o aumento percentual no comprimento antes do encaixe.
O teste de dureza mede a resistência específica do material à deformação plástica localizada. Isso normalmente é induzido por um penetrador mecânico. Para metais não ferrosos como o alumínio, as escalas Brinell e Rockwell são os padrões da indústria.
Em um teste Brinell padrão, uma esfera de carboneto de tungstênio endurecido é pressionada na superfície usinada da peça fundida sob uma carga pesada sustentada. O diâmetro da cratera microscópica resultante é então medido. Um recuo menor está diretamente relacionado a um material mais duro. Como os valores de dureza geralmente variam linearmente com a resistência à tração, esse teste serve como um método rápido e altamente confiável para verificar a consistência do lote no chão de fábrica.
Componentes destinados a ambientes de alta vibração requerem avaliação dinâmica especializada. O teste de impacto Charpy envolve deixar cair um pêndulo pesado de uma altura conhecida para atingir uma amostra entalhada. Isso mede a quantidade precisa de energia absorvida durante uma fratura rápida e frágil.
Na prática, o teste de fadiga aplica carregamento cíclico a uma amostra ao longo de milhões de iterações. Ao alternar entre tensão e compressão, os engenheiros geram uma curva de tensão versus número de ciclos. Esses dados são absolutamente vitais para peças como suportes de motor ou braços de controle de suspensão que devem suportar estresse vibracional constante ao longo de décadas de uso.
Embora os testes destrutivos forneçam dados de referência exatos, destruir todos os produtos é economicamente inviável. Os testes não destrutivos permitem que as equipes de controle de qualidade observem o interior das peças reais de produção sem causar nenhum dano físico. Isso permite a inspeção em grande escala.
A inspeção radiográfica utiliza raios X penetrantes para capturar uma imagem interna detalhada da peça fundida em um detector digital. Como defeitos físicos como porosidade de gás, vazios de contração ou inclusões de óxido são significativamente menos densos que o alumínio sólido circundante, eles absorvem menos radiação. Essas falhas ocultas se manifestam como pontos distintos e mais escuros na radiografia resultante.
Fundições avançadas agora utilizam tomografia computadorizada industrial. Ao girar a peça e capturar milhares de cortes de raios X, o software compila um modelo tridimensional completo da estrutura interna. Isso permite que os metrologistas meçam com precisão o volume e a localização de qualquer anomalia microscópica.
O teste ultrassônico emprega ondas sonoras de alta frequência transmitidas profundamente na peça fundida por meio de um transdutor especializado. À medida que essas ondas sonoras viajam através do metal denso, elas refletem de volta à superfície sempre que encontram um limite físico. Este limite pode ser a parede oposta da peça ou uma falha interna como uma microfissura.
Ao analisar o tempo exato que leva para o eco retornar, os técnicos podem identificar a profundidade e o tamanho das descontinuidades subterrâneas. Este método é excepcionalmente sensível. É particularmente útil para inspecionar seções de paredes espessas onde a penetração padrão de raios X pode não ter clareza.
A inspeção por líquido penetrante é um método altamente eficaz, de base química, usado para detectar defeitos de ruptura de superfície. Esses defeitos, como fechamentos microscópicos a frio ou porosidade superficial, são totalmente invisíveis a olho nu.
O processo começa limpando completamente a peça antes de aplicar um líquido penetrante fluorescente. A ação capilar atrai agressivamente esse líquido para qualquer falha superficial. Após um tempo de permanência designado, o excesso de penetrante superficial é removido e um revelador calcário é aplicado. O revelador atua como um mata-borrão químico. Ele atrai o penetrante fluorescente preso de volta à superfície, criando uma indicação brilhante e altamente visível do defeito sob luz ultravioleta.
As propriedades mecânicas finais alcançadas são fortemente ditadas pela composição química específica da liga selecionada. Compreender a química dos materiais é um aspecto fundamental do ciclo de vida de testes e avaliações. A seleção adequada do material determina o desempenho da linha de base antes mesmo de qualquer pressão ser aplicada.
Embora vários metais não ferrosos possam ser processados desta forma, as ligas de alumínio dominam o mercado devido às suas excepcionais relações resistência-peso e condutividade térmica.
A356: A principal escolha para componentes estruturais. Rico em silício e magnésio, oferece excelente moldabilidade e uma resposta incrivelmente alta aos tratamentos térmicos T6.
A380: Uma liga robusta que oferece uma combinação equilibrada de propriedades mecânicas e condutividade térmica, embora normalmente exiba menor ductilidade do que A356.
6061: Tradicionalmente uma liga de extrusão forjada, as fundições avançadas às vezes a adaptam para fundição por compressão para obter características específicas de alta resistência, embora exija um controle meticuloso dos parâmetros do processo.
Diferentes peças fundidas em liga de alumínio respondem exclusivamente às pressões de fundição e aos tratamentos térmicos subsequentes. Para ilustrar isso, considere A356. Quando testado em seu estado bruto, seu limite de escoamento é meramente moderado. No entanto, depois de passar por um ciclo T6 bem-sucedido, o teste de tração revelará um aumento dramático e exponencial tanto no rendimento quanto na resistência à tração final, juntamente com uma estabilização controlada do alongamento. Os engenheiros devem estabelecer bases de testes altamente específicas, adaptadas ao espectro químico exato do material escolhido.
Para compreender plenamente as implicações práticas de uma avaliação rigorosa, é altamente benéfico examinar um componente industrial específico e de alta demanda. A carcaça do motor do veículo elétrico serve como um estudo de caso perfeito para a necessidade de validação abrangente. Como engenheiros, sabemos que o desempenho teórico não significa nada se a peça quebrar sob o torque real.
Uma carcaça de motor de alumínio fundida opera em um ambiente dinâmico e implacável. Primeiro, deve suportar ciclos térmicos severos. Como o estator interno gera imenso calor durante o pico de aceleração, a carcaça absorve e dissipa essa energia. Quando o veículo para, ele esfria rapidamente. Esta expansão e contração contínuas podem induzir fadiga térmica se a microestrutura contiver porosidade excessiva.
A carcaça está sujeita a tensão vibracional constante e de alta frequência do rotor giratório. A estabilidade dimensional é fundamental. Qualquer empenamento sob carga alterará o entreferro preciso entre o rotor e o estator. Isto reduz drasticamente a eficiência eletromagnética ou causa interferência mecânica catastrófica. Por exemplo, uma carcaça de motor A356-T6 típica produzida em nossas instalações atinge uma resistência à tração superior a 290 MPa e uma resistência ao escoamento superior a 210 MPa. O alongamento permanece consistentemente acima de 8%. Esses parâmetros são verificados diariamente no chão de fábrica.
Devido a essas demandas operacionais multifacetadas, os protocolos de teste para carcaças de motores combinam metodologias destrutivas e não destrutivas em uma sequência estrita.
Metrologia Dimensional: As máquinas de medição por coordenadas utilizam sondas com ponta de rubi para mapear a precisão geométrica dos pontos de montagem da carcaça e dos furos dos rolamentos. Isso garante que as tolerâncias em nível micrométrico sejam atendidas perfeitamente.
Teste de vazamento de queda de pressão: As complexas camisas de resfriamento internas são vedadas e pressurizadas com ar seco. Transdutores altamente sensíveis monitoram a cavidade em busca de qualquer queda microscópica de pressão ao longo do tempo. Um vazamento indica porosidade interconectada, o que pode permitir que o líquido refrigerante cause curto-circuito nos componentes eletrônicos de alta tensão.
Verificação Mecânica: Os lotes de amostras são destruídos para verificar o tratamento térmico T6 através de testes de tração e dureza. Simultaneamente, toda a produção passa pela inspeção digital por raios X para garantir a ausência absoluta de vazios internos nas seções críticas de paredes finas.
Para os gerentes de compras de engenharia que decidem entre processos de fabricação, comparações objetivas e baseadas em dados fornecem a clareza necessária. Os resultados dos testes empíricos demonstram consistentemente a superioridade estrutural do método de compressão sobre o tradicional de alta pressão fundição injectada.
Métrica de desempenho | Alta pressão tradicional Fundição injectada | Squeeze fundição |
|---|---|---|
Porosidade Interna | 1% a 3% (vazios visíveis) | Abaixo de 0,1% (próximo de zero) |
Resistência à tração final | Moderado, inconsistente | Alto, comparável ao tarugo forjado |
Alongamento na ruptura | Baixo, exibe comportamento frágil | Excelente, altamente dúctil |
Capacidade de tratamento térmico | Propenso a bolhas na superfície | Suporta totalmente o revenido T6 |
Essa diferença na densidade microestrutural se traduz diretamente no desempenho mecânico no mundo real. Em testes de tração comparativos, um componente fundido por compressão demonstrará consistentemente uma resistência à tração final significativamente maior. Muitas vezes duplica ou triplica o alongamento de uma peça tradicional comparável. Nos testes de fadiga, a peça tradicional falha exponencialmente mais rápido, pois seus poros internos atuam como locais de iniciação prontos para a propagação de trincas microscópicas.
As vantagens teóricas da fundição densificada só podem ser realizadas se o fabricante possuir o conhecimento técnico e a infraestrutura analítica para controlar o processo. Os compradores devem realizar a devida diligência ao selecionar um parceiro de fundição.
Um parceiro de fundição confiável deve manter um laboratório metalúrgico interno abrangente. Depender apenas de testes de terceiros introduz atrasos inaceitáveis no ciclo de feedback necessário para um controle rígido do processo. As equipes de aquisição devem verificar se a instalação está equipada com espectrômetros de emissão óptica para verificar a química da liga antes do vazamento. Eles também precisam de máquinas de teste universais para validação diária de tração e scanners digitais avançados de raios X para inspeção em tempo real.
A prova objetiva de qualidade requer documentação rigorosa e padronizada. Fabricantes respeitáveis operam sob sistemas de gestão de qualidade reconhecidos internacionalmente, como a ISO 9001 ou a IATF 16949 específica para o setor automotivo. Eles fornecem relatórios abrangentes de testes de materiais para cada lote de produção. Um relatório de teste de material fornece um registro transparente e rastreável detalhando a composição química exata, parâmetros de tratamento térmico e propriedades mecânicas validadas. Isso garante total responsabilidade em sua cadeia de suprimentos.
A fundição por compressão representa o auge da fabricação de metais não ferrosos, criando peças metálicas incrivelmente fortes, leves e confiáveis. Ao aplicar pressão intensa durante a solidificação, o processo praticamente elimina as falhas internas que afetam os métodos tradicionais de fundição.
A superioridade teórica não é suficiente. Testes rigorosos e em vários níveis continuam sendo absolutamente essenciais. Desde avaliações destrutivas de tração até inspeções avançadas não destrutivas por raios X, testes abrangentes são a única maneira de validar as propriedades mecânicas finais. Esses dados empíricos garantem que cada componente atenda aos rígidos padrões de segurança e evita falhas dispendiosas e perigosas em campo.
Para garantir o sucesso do seu próximo projeto de engenharia, sempre faça parceria com um fabricante certificado e equipado com recursos robustos de testes internos. Na QSY Casting, lidamos habilmente com requisitos específicos de materiais e fornecemos componentes verificados e de alto desempenho nos quais você pode confiar. Explore nossas soluções especializadas para elevar sua próxima aplicação estrutural.
As propriedades mais críticas avaliadas durante os testes são resistência à tração final, resistência ao escoamento, alongamento e dureza. A fundição por compressão melhora significativamente essas métricas, aplicando imensa pressão durante a fase de solidificação. Isso elimina o encolhimento interno e a porosidade do gás, criando uma microestrutura altamente densa e de granulação fina que resiste violentamente à deformação mecânica.
Sim, e esta é uma grande vantagem do processo. Ao contrário do fundição injectada tradicional de alta pressão, as peças fundidas por compressão praticamente não têm porosidade de gás aprisionada. Isso significa que eles podem ser submetidos com segurança ao processamento térmico em alta temperatura, como tratamento térmico com solução T6 e envelhecimento artificial, sem o risco de formação de bolhas na superfície ou distorção dimensional. Este processamento térmico aumenta ainda mais sua resistência mecânica e dureza.
Uma carcaça de motor de alumínio fundida passa por uma combinação altamente especializada de testes não destrutivos e testes destrutivos em lotes de amostras. Os métodos não destrutivos incluem inspeção por raios X para integridade interna e teste de vazamento por queda de pressão para verificação de vedação. Os métodos destrutivos incluem testes de tração, fadiga e dureza. Além disso, máquinas de medição por coordenadas são usadas para verificar tolerâncias dimensionais rigorosas, garantindo que a carcaça possa suportar tensões térmicas e vibracionais e, ao mesmo tempo, proteger os componentes eletrônicos internos.
Os testes destrutivos fornecem dados de base empíricos exatos sobre os limites físicos de um material, quebrando intencionalmente uma amostra. No entanto, não pode ser realizado em peças destinadas à venda. Métodos de teste não destrutivos, como raios X, inspeção ultrassônica ou teste de corante penetrante, são necessários porque permitem que os fabricantes inspecionem cada peça de produção em busca de falhas internas ou superficiais sem danificar os componentes. Isso garante que apenas produtos perfeitos sejam enviados ao cliente.
Testes padronizados garantem consistência e segurança globais. A maioria das fundições profissionais adere à ASTM B557 para testes de tensão de produtos de alumínio forjado e fundido. Para aplicações aeroespaciais ou automotivas, padrões ISO específicos e protocolos de gerenciamento de qualidade IATF 16949 determinam as taxas exatas de amostragem, requisitos de calibração e padrões de documentação para o equipamento de teste.
Vazios internos microscópicos atuam como concentradores de tensão severa. Quando um componente sofre carregamento cíclico, esses minúsculos poros tornam-se os locais exatos de iniciação para trincas microscópicas. Com o tempo, essas trincas se propagam através da matriz do material, levando a falhas prematuras e muitas vezes catastróficas por fadiga. A eliminação desses vazios por meio da solidificação de alta pressão estende exponencialmente a vida útil operacional da peça.


