
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-05 Origem:alimentado


Lutando para combinar a intrincada complexidade geométrica de fundição injectada com a resistência mecânica absoluta de um tarugo forjado? Essa dor de cabeça comum na engenharia atormenta tanto os designers de produtos quanto os gerentes de compras. A fundição por compressão resolve exatamente esse desafio de fabricação. Frequentemente chamada de forjamento de metal líquido, esta técnica avançada aplica uma pressão maciça e sustentada durante a fase de solidificação. O resultado é uma estrutura interna altamente refinada que elimina efetivamente a porosidade interna e os vazios de contração.
Para as equipes de engenharia que operam na parte inferior do funil de tomada de decisão, a questão crítica vai além da simples compreensão do processo. Você deve determinar se seus componentes específicos justificam a transição. Este guia abrangente explora as principais aplicações da solidificação de alta pressão. Desde nós de suspensão automotiva essenciais para a segurança até válvulas industriais complexas, descubra exatamente quais peças se beneficiam mais com essa técnica de fabricação avançada.
Porosidade Zero e Alta Resistência: O processo produz componentes excepcionalmente densos e tratáveis termicamente que rivalizam de perto com peças forjadas em integridade mecânica e resistência à fadiga.
Domínio de veículos elétricos e automotivos: A rápida transição para veículos elétricos torna os nós estruturais do chassi e as peças leves da suspensão os principais candidatos para esta metodologia.
Econômico para geometrias complexas: oferece uma alternativa altamente econômica ao forjamento tradicional para peças que exigem recursos internos complexos e usinagem CNC secundária mínima.
Compatibilidade versátil de materiais: Embora o zinco e o magnésio sejam altamente compatíveis, as ligas de alumínio apresentam os ganhos de desempenho metalúrgico mais dramáticos, especialmente o A356-T6.
Análises recentes da indústria revelam um pivô decisivo nas estratégias globais de produção. À medida que padrões rigorosos de emissões e metas de autonomia para veículos elétricos dominam o cenário da engenharia, a demanda por componentes leves de alta integridade está aumentando. As tendências do mercado indicam que o forjamento avançado de metal líquido está rapidamente conquistando participação de mercado da tradicional estamparia de aço e fundição de ferro. Os engenheiros não estão mais dispostos a fazer concessões entre redução de peso e resistência a colisões. Ao consolidar soldagens de múltiplas peças em nós únicos de alumínio de alta resistência, os fabricantes alcançam uma redução de massa sem precedentes, mantendo a rigidez estrutural. Esta macrotendência empurra a solidificação de alta pressão de um processo aeroespacial de nicho para a produção convencional de alto volume.
Antes de analisar casos de uso específicos da indústria, devemos estabelecer por que certas aplicações de engenharia exigem essa rota de fabricação específica. O forjamento de metal líquido preenche a lacuna histórica entre o vazamento de areia tradicional e o forjamento mecânico. Compreender esses benefícios metalúrgicos subjacentes ajuda os gerentes de compras a identificar projetos que justifiquem o investimento inicial em ferramentas.
A alta pressão tradicional Fundição injectada injeta metal fundido em uma cavidade de aço em velocidades extremas, muitas vezes excedendo 40 metros por segundo. Este fluxo turbulento inevitavelmente retém o ar e cria vazios de microrretração à medida que o metal esfria. Squeeze casting altera fundamentalmente essa dinâmica. Ele introduz o material fundido a uma velocidade muito menor para manter o fluxo laminar. Posteriormente, uma enorme pressão hidráulica – muitas vezes superior a 100 MPa – é aplicada durante toda a fase de congelamento. Essa força implacável empurra o metal fundido para dentro de cada fenda microscópica da matriz. Alimenta ativamente o encolhimento e evita completamente a formação de bolsas de gás. A microestrutura resultante é totalmente densa. Esta densidade é uma necessidade absoluta para peças sujeitas a altas cargas dinâmicas.
Uma limitação frustrante das peças fundidas sob pressão padrão é a sua incapacidade de sofrer endurecimento por precipitação em alta temperatura. Submeter uma peça padrão a um tratamento térmico T6 faz com que bolsas internas de gás presas se expandam rapidamente. A superfície forma bolhas agressivamente, destruindo a integridade estrutural. Como a fundição por compressão de alumínio elimina completamente essas bolsas de ar internas, os componentes passam com segurança pelo processamento térmico T6 completo. Este tratamento altera a estrutura do grão, elevando drasticamente a resistência à tração e ao escoamento para níveis notavelmente próximos dos equivalentes forjados.
O forjamento produz peças incrivelmente fortes, mas enfrenta dificuldades com geometrias internas complexas ou seções de paredes finas. Os blanks forjados geralmente exigem extensa usinagem CNC secundária para atingir tolerâncias dimensionais finais. A solidificação de alta pressão é excelente na fabricação de formato quase final. A pressão intensa garante excelente replicação de detalhes intrincados da matriz. Isso proporciona acabamentos superficiais superiores logo após o molde, minimizando o desperdício de matéria-prima e reduzindo os dispendiosos tempos de ciclo de usinagem.
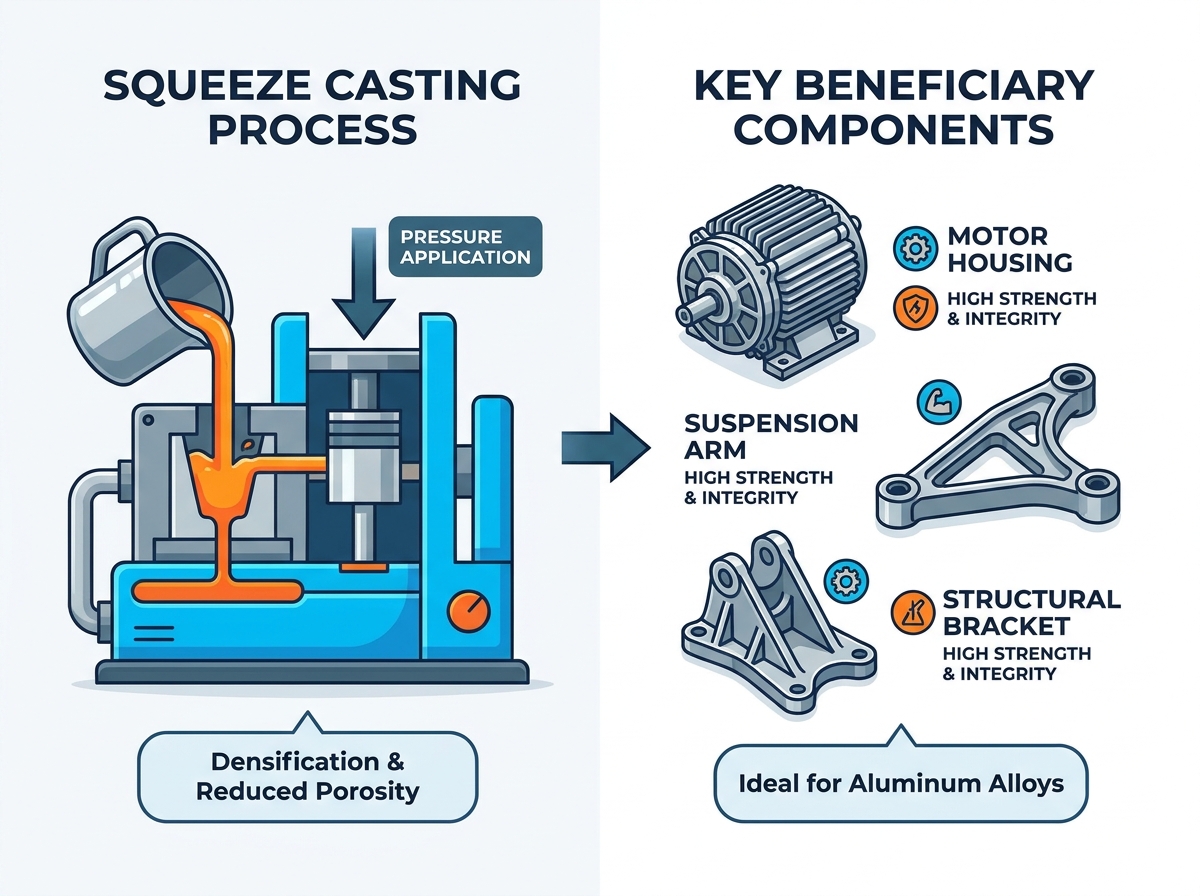
O setor automotivo está passando por uma enorme transformação. Os fabricantes de equipamentos originais estão se esforçando para atender aos padrões globais de eficiência de combustível. Consequentemente, o forjamento de metal líquido emergiu naturalmente como um método primário de fabricação de componentes críticos para a segurança.
Os componentes da suspensão suportam imenso estresse dinâmico, vibração contínua da estrada e milhões de ciclos de alta fadiga. Uma falha estrutural aqui é catastrófica. Historicamente, os engenheiros dependiam de peças forjadas de aço pesado para garantir a resistência à fadiga. Hoje, técnicas avançadas de fundição fornecem a resistência mecânica necessária, ao mesmo tempo que permitem geometrias complexas e com peso otimizado que o forjamento tradicional não consegue replicar facilmente.
As arquiteturas de chassis estruturais estão evoluindo rapidamente. Para melhorar a dinâmica de condução e reduzir a massa, os engenheiros automóveis confiam cada vez mais em conjuntos de ligas leves. Eles substituem soldagens pesadas de ferro fundido ou aço estampado de várias peças. Os suportes do motor e os nós do chassi exigem uma rigidez extraordinária para absorver a enorme energia de impacto durante uma colisão. A estrutura de grãos dendríticos densa e uniforme fornecida por este processo garante características de deformação altamente previsíveis.
Os sistemas de freio hidráulico operam sob condições extremas. As pressões dos fluidos geralmente aumentam acima de 2.000 PSI durante eventos de frenagem brusca. Os componentes que alojam este fluido devem permanecer absolutamente estanques à pressão. Mesmo a porosidade microscópica em uma pinça de freio leva a um vazamento insidioso de fluido e à falha final do freio. A imensa pressão aplicada durante a solidificação garante uma estrutura interna completamente livre de vazios e à prova de vazamentos.
A rápida transição para grupos motopropulsores elétricos introduz desafios de engenharia inteiramente novos. A densidade de potência e a dinâmica térmica são agora as principais prioridades. A carcaça que envolve o motor de tração elétrica deve executar múltiplas funções críticas simultaneamente, tornando-o um candidato perfeito para solidificação em alta pressão.
Os motores dos veículos elétricos geram calor intenso e localizado durante a aceleração rápida. A dissipação eficiente dessa energia térmica é fundamental para manter a eficiência do motor e proteger os ímãs de terras raras. O metal denso e sem vazios proporciona uma condutividade térmica muito superior em comparação com alternativas porosas. Ao eliminar microvazios isolantes, a carcaça atua como um dissipador de calor altamente eficiente, transferindo rapidamente a energia térmica para longe do núcleo do motor.
Para gerenciar o calor extremo, os engenheiros projetam camisas de água helicoidais complexas diretamente na carcaça de alumínio do motor . O líquido refrigerante bombeia através desses canais de paredes finas sob pressão contínua. A pequena porosidade de contração permite que o líquido refrigerante penetre nos componentes elétricos, causando curtos-circuitos catastróficos. A solidificação em alta pressão garante que as paredes finas que separam a camisa de água da cavidade interna do motor permaneçam totalmente à prova de vazamentos.
Os motores elétricos operam em RPMs significativamente mais altas do que os motores de combustão interna. Eles geram gemidos e vibrações eletromagnéticas de alta frequência. Sem um sistema de exaustão barulhento para mascarar esses sons, os ruídos de alta frequência tornam-se altamente perceptíveis. A densidade superior do material e a rigidez estrutural destas caixas alteram fundamentalmente a frequência ressonante. Esta rigidez estrutural amortece naturalmente as vibrações eletromagnéticas, melhorando drasticamente o perfil acústico do veículo.
Nos setores aeroespacial e de defesa, a falha de componentes simplesmente não é uma opção. Os materiais enfrentam os mais rigorosos padrões de testes e certificação do mundo. O forjamento de metal líquido fornece integridade perfeita do material para esses ambientes extremos, ao mesmo tempo que oferece vantagens de custo substanciais em relação à usinagem tradicional de tarugos.
Os engenheiros aeroespaciais lutam constantemente contra a relação entre comprar e voar. A usinagem CNC de suportes estruturais e nós de suporte de carga a partir de tarugos sólidos produz excelente resistência, mas resulta em enorme desperdício de material. Este método avançado permite que os engenheiros produzam peças fundidas complexas em liga de alumínio com uma alta relação resistência-peso e um formato quase final. Isso reduz drasticamente o desperdício de material, ao mesmo tempo que mantém rigorosamente as propriedades mecânicas exigidas para hardware crítico de voo.
As aplicações de defesa exigem componentes que resistam a flutuações ambientais extremas, forças G massivas e pressões internas explosivas. Os invólucros das munições e os chassis do sistema de orientação devem apresentar um comportamento mecânico altamente previsível. O processo produz uma estrutura de grão dendrítica fina e uniforme em toda a seção transversal. Esta microestrutura consistente garante um desempenho confiável sob estresse balístico.
Além do transporte, as indústrias de máquinas pesadas e equipamentos industriais exigem componentes que sobrevivam em ambientes agressivos e altamente abrasivos. Como qualquer engenheiro de bombas experiente confirmará, as falhas internas são inimigas absolutas da dinâmica dos fluidos.
Imagine uma escavadeira industrial operando em temperaturas abaixo de zero. Seus sistemas hidráulicos gerenciam pressões de fluidos superiores a 5.000 PSI. Nestes ambientes implacáveis, a integridade do corpo de uma válvula direcional não é negociável. Os métodos tradicionais frequentemente deixam vazios microscópicos de contração. Sob alta pressão, o fluido hidráulico penetra nesses microporos, causando vazamento externo. A fundição por compressão garante uma vedação densa e à prova de pressão em toda a seção transversal, eliminando a necessidade de impregnação secundária a vácuo dispendiosa.
Os componentes rotacionais enfrentam imensas forças centrífugas e tensões dinâmicas. Se um impulsor fundido contiver vazios internos, a distribuição de massa torna-se desigual. Isso leva ao desequilíbrio rotacional. Com o tempo, esse desequilíbrio causa vibrações severas, desgaste prematuro dos rolamentos e eventual falha catastrófica em altas RPMs. Como essas peças são formadas com zero vazios internos, elas apresentam excelente uniformidade de massa e perfeito equilíbrio rotacional. Além disso, a microestrutura densa proporciona resistência superior ao desgaste contra cavitação e fluidos abrasivos.
A escolha do processo correto requer um equilíbrio cuidadoso entre os requisitos mecânicos e os custos de produção. Embora o forjamento de metal líquido ofereça propriedades metalúrgicas superiores, nem sempre é a escolha mais econômica para cada componente.
Este processo avançado é a escolha definitiva quando a integridade mecânica não pode ser comprometida. Os engenheiros devem especificar este método para peças de paredes espessas onde o padrão fundição injectada resultaria inevitavelmente em severa porosidade de contração na linha central. Também é obrigatório para peças que requerem tratamento térmico agressivo T6 para atingir a máxima resistência à tração.
A alta pressão Fundição injectada continua sendo a solução mais econômica para produção de volumes ultra-altos, onde a resistência mecânica extrema é uma preocupação secundária. Se você estiver projetando peças cosméticas de paredes finas ou tampas sem suporte de carga, os tempos de ciclo mais rápidos e os custos de ferramentas mais baixos tornam-na uma escolha econômica muito superior.
Característica do Processo | Squeeze fundição | Alta Pressão Fundição injectada |
|---|---|---|
Dinâmica de Fluxo Metálico | O preenchimento lento e laminar evita o aprisionamento de ar | O enchimento turbulento e de alta velocidade retém o ar |
Porosidade Interna | Praticamente zero | Moderado a alto |
Tratabilidade Térmica T6 | Excelente | Pobre |
Força mecânica | Muito alto | Moderado |
Geometria Ideal | Componentes estruturais complexos e de paredes espessas | Gabinetes de paredes finas, cosméticos ou leves |
A transição de um componente de um molde de areia tradicional para um ambiente de solidificação de alta pressão requer uma abordagem de engenharia específica. Os designers de produtos devem adaptar seus modelos CAD para se alinharem à física única do processo.
A regra fundamental é facilitar o fluxo suave do metal. A pressão hidráulica aplicada deve atingir todas as áreas da peça fundida antes que o metal congele. Os engenheiros devem projetar peças com transições graduais e raios generosos. Como o metal fundido adere firmemente à cavidade da matriz de aço à medida que esfria sob uma força imensa, são necessários ângulos de inclinação generosos em todas as superfícies verticais para evitar escoriações durante a ejeção.
A escolha da liga impacta drasticamente o desempenho final. O A356 é universalmente considerado o padrão ouro para aplicações de alta resistência neste processo. Contém aproximadamente 7% de silício, proporcionando excelente fluidez durante a fase de enchimento lento. Quando processada corretamente, uma peça A356-T6 atinge excepcional resistência ao escoamento e resistência à fadiga. Por outro lado, ligas como A380 oferecem uma alternativa altamente econômica para componentes industriais que exigem boa resistência sem processamento térmico.
Embora a fundição por compressão exija um investimento inicial mais alto em ferramentas do que o vazamento básico de areia, o retorno a longo prazo é inegável. Ele oferece valor incomparável para componentes que exigem integridade estrutural absoluta, estanqueidade à pressão e geometrias complexas. Ao preencher efetivamente a lacuna entre a flexibilidade do projeto e a potência bruta do forjamento mecânico, esta metodologia resolve alguns dos desafios de engenharia estrutural mais exigentes da era moderna.
Esteja você desenvolvendo nós estruturais leves para o setor aeroespacial ou projetando um sistema de refrigeração líquida à prova de vazamentos para trens de força EV, o forjamento de metal líquido fornece a confiabilidade que seu projeto exige. Você está projetando um componente que requer a resistência de um forjamento com a complexidade de uma fundição? Explore nossas soluções abrangentes de fabricação na QSY Casting. Contate nossa equipe de engenharia para uma consulta técnica hoje mesmo e deixe-nos ajudá-lo a selecionar a liga e o processo perfeitos para seu próximo projeto de alto desempenho.
A principal diferença reside na dinâmica dos fluidos do metal fundido e na pressão aplicada durante a solidificação. O HPDC injeta metal fundido em uma matriz em velocidades extremamente altas, causando um fluxo turbulento que inevitavelmente retém bolsas de ar. Em contraste, a fundição por compressão derrama o metal lentamente para manter um fluxo laminar. Uma vez fechada a matriz, uma enorme pressão hidráulica é aplicada e mantida durante todo o processo de resfriamento, esmagando quaisquer vazios de contração.
Sim, absolutamente. Esta é uma das maiores vantagens mecânicas do processo. Como o enchimento lento e a solidificação em alta pressão eliminam os gases internos aprisionados, os componentes passam com segurança por tratamentos térmicos agressivos T6. A tentativa de tratar termicamente uma peça tradicional de HPDC faz com que bolsas de ar aprisionadas se expandam rapidamente sob altas temperaturas, formando bolhas na superfície e comprometendo a estrutura.
Geralmente, é uma solução muito mais econômica para geometrias complexas. Embora os custos iniciais de ferramentas para matrizes de aço para serviços pesados sejam semelhantes aos das matrizes de forjamento, o processo de fabricação permite a criação de recursos internos intrincados e formatos quase perfeitos que o forjamento simplesmente não consegue alcançar. Isso reduz drasticamente a necessidade de usinagem CNC secundária extensa e demorada.
As ligas de alumínio são as mais prevalentes devido à sua excelente relação resistência-peso. A356 é a liga especificada mais comum porque seu conteúdo de silício oferece grande fluidez e responde excepcionalmente bem ao tratamento térmico T6. A380 e A390 também são frequentemente usados para componentes industriais que exigem alta resistência ao desgaste.
A falha por fadiga normalmente se origina de defeitos internos microscópicos ou porosidade superficial onde a tensão se concentra. Ao aplicar alta pressão sustentada durante a fase de congelamento, este método elimina esses microvazios e cria uma estrutura de grãos uniforme e altamente refinada. Essa microestrutura densa atrasa significativamente o início e a propagação da trinca, levando a uma vida útil em fadiga que reflete de perto os tarugos forjados.
Graças à imensa pressão aplicada, o metal fundido reproduz perfeitamente os detalhes intrincados da matriz de aço. Isso permite que os fabricantes obtenham tolerâncias de formato estreitas, quase líquidas, geralmente entre ±0,1 mm e ±0,2 mm, dependendo do tamanho e da geometria da peça. Consequentemente, os engenheiros podem projetar peças com tolerâncias mínimas de usinagem, economizando custos de material e de processamento secundário.


